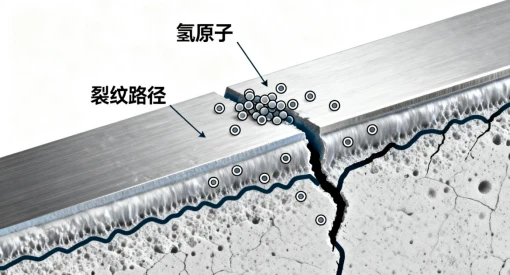
در زمینههای-فناوری پیشرفته مانند هوافضا و کاربردهای پزشکی، صفحات تیتانیوم و صفحات کامپوزیت فولادی{1}}تیتانیوم به دلیل استحکام بالا، سبک وزن و مقاومت در برابر خوردگی عالی به مواد کلیدی ضروری تبدیل شدهاند. با این حال، در کاربردهای عملی، فرآیند جوشکاری اغلب کوتاه میآید-عیبهای ترک اغلب رخ میدهد که نه تنها بر کیفیت محصول تأثیر میگذارد، بلکه خطرات پنهانی برای ایمنی مهندسی ایجاد میکند. امروز، نگاهی عمیق- به علل ترکهای جوشکاری در صفحات تیتانیوم خواهیم داشت و راهحلهای عملی برای کمک به شما برای غلبه بر این تنگنا فنی ارائه میکنیم!
کشف "مقصران" در پشت ترک ها:
1. هیدروژن: "مقصر اصلی" ترک های سرد هیدروژن عامل اصلی ترک های سرد در جوش های تیتانیوم است. عمدتاً از طریق دو کانال وارد فرآیند جوش می شود: از یک طرف، رطوبت و روغن روی صفحات و سیم جوش در حین جوشکاری هیدروژن را آزاد می کند. از سوی دیگر، رطوبت محیطی به عنوان یک "همدست" عمل می کند و به طور قابل توجهی محتوای هیدروژن در جوش را افزایش می دهد.
2. اثر بریدگی و غلظت بالای هیدروژن: خطر دوگانه را تقویت می کند.
3. ساخت و ساز زمستانی: چالش های ویژه ناشی از دماهای پایین.
حل مشکل کرک:
1. تمیز کردن سطح: جلوگیری از نفوذ هیدروژن از منبع قبل از جوشکاری، تمیز کردن کامل سطوح مواد پایه و سیم جوش بسیار مهم است. این یک گام کلیدی در کاهش منابع هیدروژن است. روشهای تمیز کردن مکانیکی (مانند آسیاب) یا تمیز کردن شیمیایی را میتوان برای حذف کامل رطوبت سطح، روغن و سایر ناخالصیها، تمیز نگه داشتن مواد پایه و سیم جوش، تمیز و خشک نگه داشتن پایه مناسب برای جوشکاری بعدی استفاده کرد.
2. کنترل محیطی: ایجاد یک "ریز اقلیم" جوشکاری مناسب دمای محیط جوشکاری نباید کمتر از 5 درجه باشد که یک پیش نیاز مهم برای جلوگیری از ترک است. در طول ساخت و ساز در زمستان، زمانی که دمای محیط پایین است، سطح فولادی پایه را می توان با شعله از قبل گرم کرد: این نه تنها رطوبت اطراف جوش را حذف می کند، منابع هیدروژن را کاهش می دهد، بلکه دمای قطعه کار را افزایش می دهد، سرعت خنک شدن جوش را کاهش می دهد و به هیدروژن اجازه می دهد زمان کافی برای فرار داشته باشد و از اشباع بیش از حد و هیدروژن باقیمانده جلوگیری می کند.
3. بهینه سازی فرآیند: کاهش خطرات با تنظیم پارامترها تنظیم مناسب پارامترهای جوشکاری برای جلوگیری از ترک بسیار مهم است. به عنوان مثال، تنظیم مناسب جریان، ولتاژ و سرعت جوشکاری می تواند به طور موثر نرخ خنک کننده جوش را کنترل کند. با بهینهسازی فرآیند جوشکاری، فرآیند خنکسازی جوش پایدارتر میشود و زمان کافی برای فرار هیدروژن فراهم میشود و در نتیجه احتمال ترکها از منظر فرآیند کاهش مییابد.